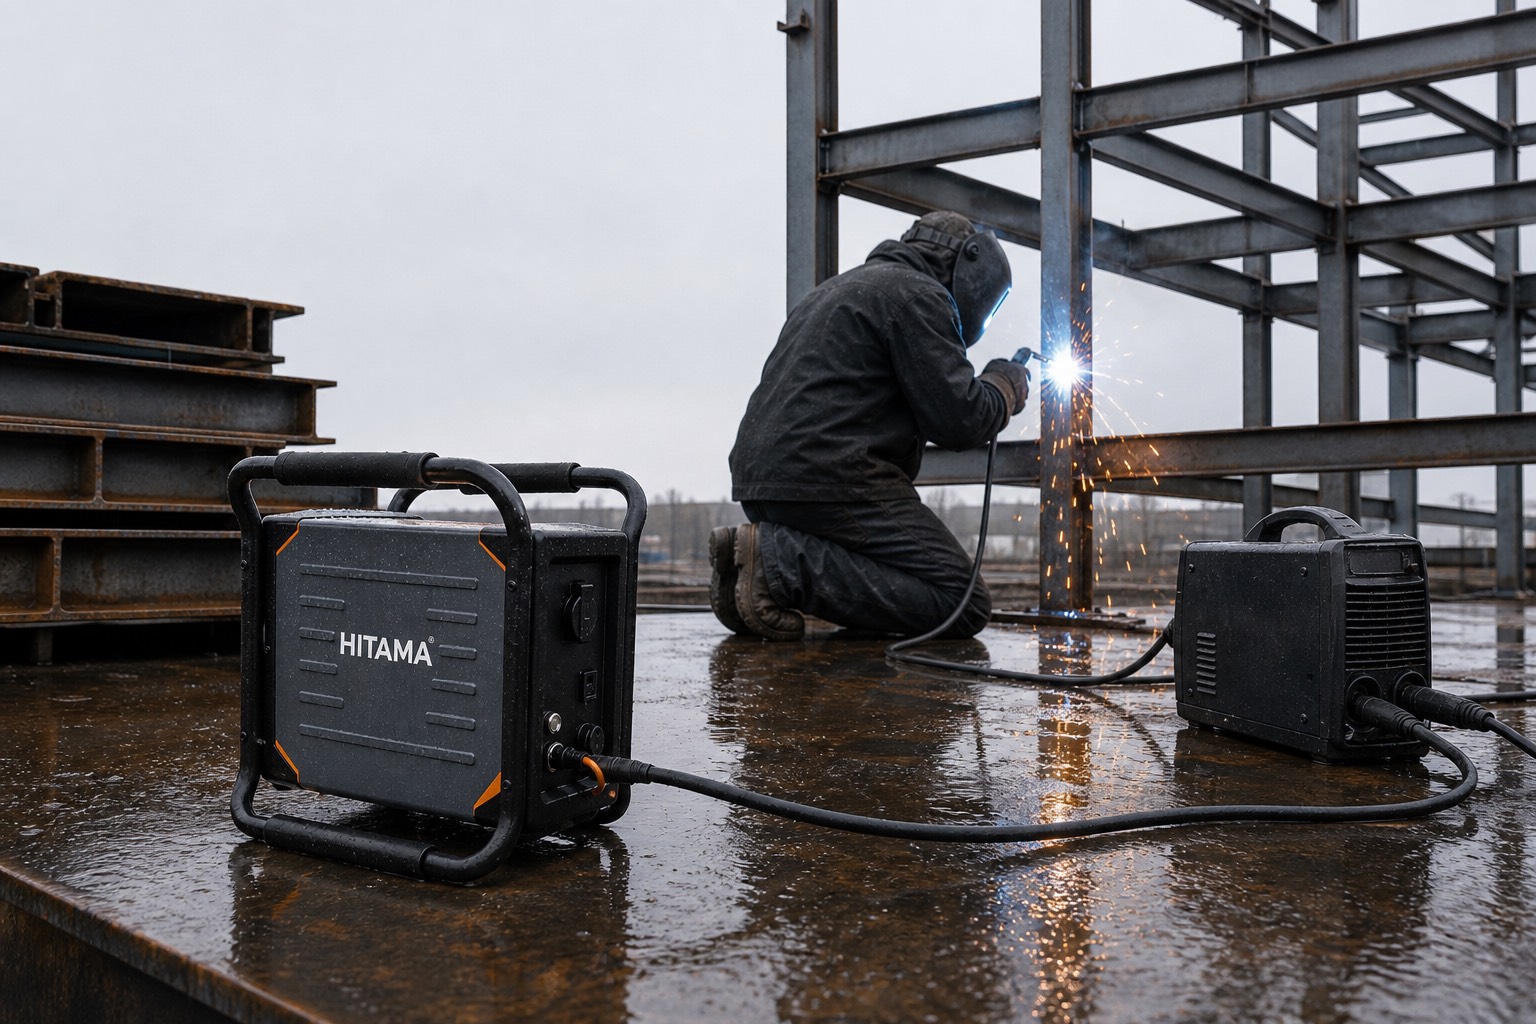
现场焊接有两个要求,过去是靠发电机"默认"解决的:400V 三相,以及起弧那一下不能把机器憋停。
焊机真正要的是什么
160–200A 逆变焊机是按占空比工作的,不是连续工作。它在起弧瞬间需要一段远高于运行电流的短时冲击。所以"持续输出"是买错的那个数——决定弧能不能起来的是峰值。
怎么配
P25-T 系统——三台加分配盒——在 400V 下给出 7,500W / 8.1kWh,这是三相焊机对应的配置。单相 230V 焊机,P25-D 两台覆盖 5,000W / 5.4kWh。
保住了什么,放弃了什么
保住的是工艺本身:不用油、没有尾气、焊缝旁边没有发动机噪音——这在车间里、在地下室里、或者在发电机根本放不下的地方都很要紧。放弃的是"一台机器无限焊下去"这个念头:8.1kWh 是一笔真实的焊接量,但老实的算法是焊条根数和占空比,不是小时数。
边界
不适用于爆炸性环境。IP54 指防尘与防喷淋,不含浸泡。回充是 230V 插座、500–1,500W,所以两班制的焊接日需要的是充电计划,而不只是第二台机器。
把焊机的铭牌和占空比发给我们,我们把配置定下来。